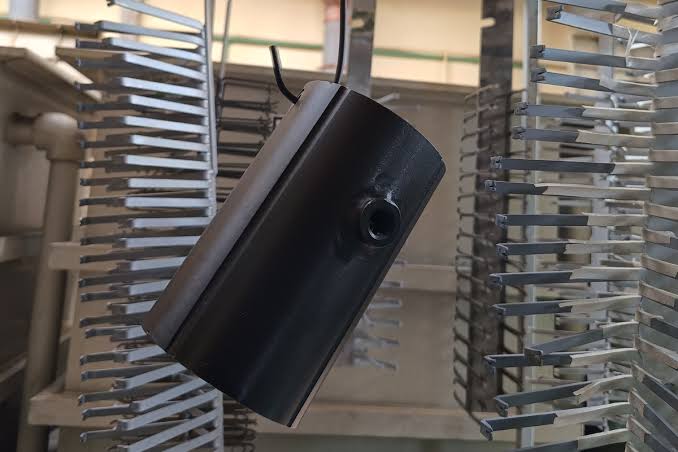
Trong sản xuất cơ khí, chế tạo linh kiện và hoàn thiện sản phẩm kim loại, nhuộm đen không chỉ là công đoạn tạo màu. Đây là một quá trình xử lý bề mặt có liên quan trực tiếp đến độ sạch nền kim loại, cơ chế hình thành lớp chuyển hóa và khả năng bảo vệ sau xử lý. Nếu chỉ quan tâm đến màu đen bên ngoài mà bỏ qua bản chất bề mặt, sản phẩm rất dễ gặp lỗi loang màu, bong lớp phủ, gỉ sớm hoặc không đạt yêu cầu thẩm mỹ kỹ thuật.
1. Hiểu đúng về bản chất bề mặt kim loại và cơ chế bám dính lớp phủ
Bề mặt kim loại sau gia công thường không sạch tuyệt đối. Trên bề mặt có thể còn dầu cắt gọt, mỡ bảo quản, bụi mài, gỉ sắt, oxit kim loại, muối, hơi ẩm hoặc tạp chất từ môi trường sản xuất. Những yếu tố này cản trở phản ứng giữa hóa chất nhuộm đen và nền kim loại.
Cơ chế bám dính của lớp xử lý bề mặt thường gồm hai yếu tố chính: bám dính cơ học và bám dính hóa học. Bám dính cơ học phụ thuộc vào độ sạch, độ nhám và khả năng neo giữ trên bề mặt. Bám dính hóa học phụ thuộc vào phản ứng giữa kim loại nền với dung dịch xử lý, từ đó hình thành lớp oxit, lớp chuyển hóa hoặc lớp màu đặc thù.
Vì vậy, cùng một loại hóa chất nhuộm đen nhưng kết quả có thể khác nhau nếu nền kim loại khác nhau. Thép carbon, inox, nhôm, kẽm, đồng hoặc hợp kim đồng đều có đặc tính bề mặt riêng. Một quy trình phù hợp cho thép carbon không thể mặc định dùng cho inox hoặc nhôm.
2. Kiểm soát công đoạn tiền xử lý trước khi nhuộm đen
Trong thực tế sản xuất, lỗi nhuộm đen không đều màu thường bắt đầu từ công đoạn tiền xử lý. Nếu chi tiết chưa được tẩy dầu đầy đủ, hóa chất nhuộm đen sẽ không tiếp xúc đều với nền kim loại. Nếu còn gỉ hoặc oxit cũ, lớp đen có thể bị xỉn, loang hoặc bám yếu.
Một quy trình tiền xử lý cơ bản thường gồm: tẩy dầu, rửa nước, tẩy gỉ hoặc hoạt hóa nếu cần, rửa lại, sau đó mới đưa vào bể nhuộm đen. Với các dây chuyền yêu cầu ổn định, cần kiểm soát thêm nồng độ dung dịch, pH, nhiệt độ, thời gian xử lý, chất lượng nước rửa và tốc độ khô sau xử lý.
Đây là lý do các nhà máy không nên xem hóa chất nhuộm đen là một sản phẩm đơn lẻ. Nó cần đi kèm một hệ quy trình gồm hóa chất làm sạch, hóa chất hoạt hóa, dung dịch nhuộm đen và dầu hoặc chất bảo vệ sau cùng.
3. Các phương thức nhuộm đen kim loại phổ biến
Phương thức thứ nhất là nhuộm đen nóng cho thép. Đây là phương pháp truyền thống, thường vận hành trong môi trường kiềm mạnh ở nhiệt độ cao. Lớp đen hình thành chủ yếu là lớp oxit đen trên bề mặt thép. Ưu điểm là màu tương đối đều, lớp phủ mỏng, ít ảnh hưởng đến kích thước chi tiết. Phương pháp này phù hợp với bu lông, ốc vít, bánh răng, dụng cụ cơ khí và linh kiện máy. Hạn chế là cần hệ thống bồn gia nhiệt, kiểm soát an toàn và vận hành nghiêm ngặt.
Phương thức thứ hai là nhuộm đen nguội. Công nghệ này thường làm việc ở nhiệt độ phòng hoặc nhiệt độ thấp, phù hợp với xưởng gia công nhỏ, sửa chữa hoặc xử lý chi tiết số lượng vừa và nhỏ. Ưu điểm là dễ triển khai, không cần đầu tư hệ thống gia nhiệt phức tạp. Tuy nhiên, khả năng chống gỉ và độ bền màu phụ thuộc nhiều vào chất lượng tiền xử lý và lớp dầu bảo vệ sau cùng.
Phương thức thứ ba là nhuộm đen inox. Inox có lớp màng thụ động tự nhiên nên không thể xử lý giống thép carbon. Nếu dùng sai hóa chất, bề mặt có thể bị loang, ăn mòn cục bộ hoặc không lên màu. Nhuộm đen inox cần hệ hóa chất riêng và điều kiện vận hành phù hợp.
Phương thức thứ tư là nhuộm đen đồng và hợp kim đồng. Nhóm này thường dùng cho đồng đỏ, đồng thau, đồng thanh, phụ kiện trang trí, linh kiện điện hoặc sản phẩm mỹ thuật kim loại. Màu có thể là đen, nâu đen hoặc giả cổ tùy thành phần hợp kim và quy trình xử lý.
Phương thức thứ năm là xử lý màu đen trên nhôm. Với nhôm, công nghệ phổ biến hơn là anodizing nhuộm màu đen. Đây không phải là nhuộm đen hóa học giống thép, mà là quá trình tạo lớp oxit nhôm rồi đưa màu vào cấu trúc bề mặt. Phương pháp này thường cho màu đẹp và ổn định hơn đối với chi tiết nhôm.
4. Vai trò của lớp bảo vệ sau nhuộm đen
Lớp đen hóa học thường rất mỏng. Trong nhiều trường hợp, nó không được xem là lớp chống gỉ độc lập tuyệt đối. Sau nhuộm đen, chi tiết thường cần được phủ dầu chống gỉ, sáp, chất bịt kín hoặc lớp bảo vệ phù hợp.
Nếu bỏ qua bước bảo vệ sau cùng, sản phẩm có thể lên màu đẹp lúc đầu nhưng nhanh xuống màu, bám vân tay, oxy hóa hoặc xuất hiện gỉ khi gặp môi trường ẩm. Với chi tiết sử dụng ngoài trời, trong môi trường muối, hơi hóa chất hoặc độ ẩm cao, cần đánh giá kỹ yêu cầu chống ăn mòn trước khi chọn quy trình.
5. Lưu ý khi lựa chọn hóa chất nhuộm đen kim loại
Doanh nghiệp cần xác định rõ vật liệu nền, tình trạng bề mặt, yêu cầu màu sắc, môi trường sử dụng và quy mô sản xuất. Nếu sản phẩm là thép carbon dùng trong nhà, yêu cầu có thể khác hoàn toàn so với chi tiết inox trang trí hoặc linh kiện nhôm cần màu đen bền.
Ngoài ra, cần đánh giá khả năng vận hành thực tế: có bồn gia nhiệt hay không, có hệ thống rửa nước hay không, có xử lý nước thải hay không, sản lượng mỗi ngày bao nhiêu, chi tiết có khe hẹp hoặc lỗ sâu hay không. Những yếu tố này ảnh hưởng trực tiếp đến việc chọn phương pháp nhuộm đen nóng, nhuộm đen nguội hoặc một công nghệ xử lý bề mặt khác.
6. Thảo Vy cung cấp hóa chất xử lý bề mặt kim loại
CÔNG TY TNHH ĐẦU TƯ THƯƠNG MẠI THẢO VY phân phối các sản phẩm hóa chất phục vụ xử lý bề mặt kim loại, bao gồm nhóm hóa chất tẩy dầu, làm sạch, hoạt hóa, xử lý chuyển hóa bề mặt, nhuộm đen kim loại và các sản phẩm hỗ trợ bảo vệ sau xử lý.
Với mỗi yêu cầu cụ thể, khách hàng nên cung cấp thông tin về vật liệu nền, mẫu chi tiết, tình trạng bề mặt, yêu cầu màu sắc, yêu cầu chống gỉ và quy mô vận hành để được tư vấn hệ hóa chất phù hợp hơn.
Website: thaovyco.com
Email tư vấn và báo giá: sale@thaovyco.com