Kool-Blak 225 – Dung dịch nhuộm đen thép trung nhiệt
Giá bán: Liên hệ
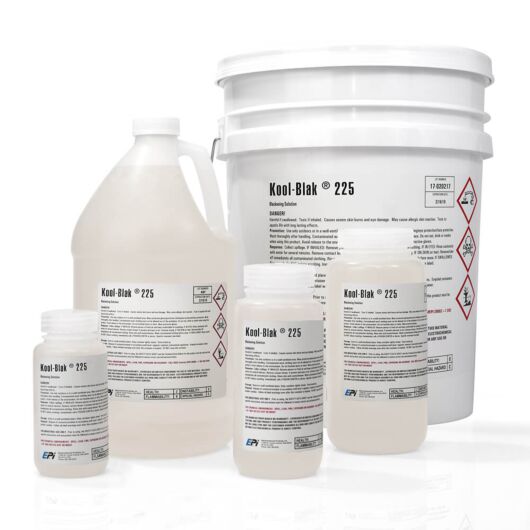
Kool-Blak 225 của EPI là dung dịch black oxide trung nhiệt cho thép, vận hành ở 220 - 255°F bằng phương pháp nhúng. Sản phẩm tạo lớp magnetite màu đen bóng, không bám muội, phù hợp cho thép carbon, thép hợp kim và thép dụng cụ đã tôi; dùng trong dây chuyền thủ công, tự động hoặc nhuộm đen nội bộ xưởng.
Tổng quan & Khả năng ứng dụng
Kool-Blak 225 là dung dịch nhuộm đen oxit trung nhiệt cho thép, được thiết kế để thay thế một số quy trình black oxide nhiệt độ cao truyền thống. Sản phẩm tạo lớp hoàn thiện magnetite màu đen bóng, có tính trang trí và chức năng, phù hợp cho chi tiết thép cần bề mặt đen đồng đều, ít bám muội và giữ ổn định kích thước.
Kool-Blak 225 vận hành ở 220 – 255°F, thấp hơn quy trình black oxide nóng thông thường, giúp giảm khói kiềm sôi và tiết kiệm năng lượng vận hành. Sản phẩm phù hợp cho thép carbon, thép hợp kim và thép dụng cụ đã tôi, nhưng không dùng để nhuộm đen thép không gỉ.
Thông số kỹ thuật
- Thương hiệu / Nhà sản xuất: EPI (Electrochemical Products Inc.)
- Mã sản phẩm (SKU): CP-KB-22501
- Dạng tồn tại: Dung dịch lỏng (Liquid)
- Màu hoàn thiện: Đen (Black)
- Loại quy trình: Nhuộm đen oxit trung nhiệt (Mid-Temperature Black Oxide)
- Nhiệt độ vận hành: 220 – 255°F
- Vật liệu tương thích: Thép carbon, thép hợp kim và thép dụng cụ đã tôi
- Vật liệu không phù hợp: Thép không gỉ (Stainless Steel)
- Phương pháp ứng dụng: Nhúng (Immersion)
- Thời gian xử lý: Trang sản phẩm ghi 30 – 40 phút; TDS/User Guide hướng dẫn 15 – 45 phút tùy khối lượng chi tiết, loại hợp kim và tình trạng bề mặt
- Đặc tính bề mặt: Functional, Decorative, Gloss, Magnetite, Smut-Free
- Độ ổn định kích thước: Có
- Khả năng chống ăn mòn: Cơ bản, cần lớp phủ bảo vệ sau xử lý để tăng khả năng chống gỉ
- Môi trường sản xuất: Dây chuyền tự động, dây chuyền thủ công, sản xuất lưu lượng cao, nhuộm đen nội bộ xưởng
- Tiêu chuẩn được hãng công bố: MIL-DTL-13924F Class 1, AMS 2485L, RoHS/REACH
- Sản phẩm tương đương / Thay thế: Tru Temp Mid-Temperature Black Oxide
Vật liệu phù hợp & Ứng dụng phổ biến
- Vật liệu nền chính: Thép và các kim loại chứa sắt phù hợp với quy trình black oxide trung nhiệt
- Chi tiết cơ khí: Vòng bi, bánh răng, puly, sprocket, khuôn, tool holder và chi tiết máy cần bề mặt đen ổn định
- Dụng cụ & phần cứng: Dụng cụ cắt, mũi khoan, dụng cụ cầm tay, dao, fastener, sparkplug body và chi tiết phần cứng
- Ứng dụng bề mặt lớn: Tấm thép lớn, đồ nội thất kim loại và lớp nền trước khi phủ lớp phủ hữu cơ
- Ứng dụng đặc thù: Nòng súng shotgun và các chi tiết thép cần bề mặt magnetite đen bóng theo yêu cầu kỹ thuật
Quy trình & Phương pháp ứng dụng
- Làm sạch trước xử lý: Tẩy dầu mỡ bằng chất tẩy lỏng hoặc E-Kleen SR 102 / E-Kleen SR 102-E ở nồng độ 10% theo thể tích, nhiệt độ 150 – 180°F trong 5 – 10 phút
- Lưu ý chất tẩy: Không dùng chất tẩy silicate vì silica là chất nhiễm bẩn đối với Kool-Blak 225 và có thể làm chậm hoặc dừng phản ứng nhuộm đen
- Rửa sau làm sạch: Rửa bằng bể nước lạnh tràn đáy
- Khử oxit / hoạt hóa: Dùng E-Pik 215 với tỷ lệ 2 lb/gallon nước trong 5 – 10 phút hoặc hydrochloric acid 50% theo thể tích
- Lưu ý acid: Không dùng acid có chất ức chế vì chi tiết có thể chuyển nâu hoặc không lên màu đen
- Rửa sau hoạt hóa: Rửa lại bằng bể nước lạnh tràn đáy
- Nhuộm đen: Nhúng chi tiết vào Kool-Blak 225 nguyên chất ở 220 – 255°F cho đến khi bề mặt đạt màu đen sâu và đồng đều
- Kiểm soát tải bể: Tải tối ưu khoảng 1 pound chi tiết cho 1 gallon dung dịch; tải tối đa không nên vượt quá 1 pound chi tiết cho 1/2 gallon dung dịch
- Rửa sau nhuộm: Rửa kỹ bằng bể nước lạnh tràn đáy để hạn chế nhiễm bẩn dung dịch sealer
- Phủ bảo vệ sau xử lý: Nhúng trong E-Tec 501 để tạo bề mặt dầu chống nước, E-Tec 510 để tạo màng mềm khô, hoặc E-Tec 525 cho màng khô cứng
Ưu điểm & Lưu ý kỹ thuật
- Nhiệt độ vận hành thấp hơn black oxide nóng: Giúp giảm khói kiềm sôi và cải thiện điều kiện làm việc so với quy trình black oxide nóng truyền thống
- Bề mặt magnetite đen bóng: Tạo lớp hoàn thiện đen có tính trang trí và chức năng, phù hợp cho chi tiết thép kỹ thuật
- Ít tạo muội: Quy trình được hãng công bố là smut-free khi vận hành và tiền xử lý đúng
- Khả năng chống mài mòn: Có đặc tính abrasion resistant và anti-galling theo thông số hãng công bố
- Kiểm soát nhiệt độ quan trọng: Nhiệt độ không đúng hoặc bề mặt chưa sạch là nguyên nhân thường gặp làm giảm chất lượng lớp đen
- Thiết bị bể: Bể Kool-Blak 225 cần làm bằng thép thường; bể acid HCl hoặc E-Pik 215 nên dùng nhựa hoặc thép lót cao su
- Thông gió: Các bể E-Kleen, E-Pik và Kool-Blak 225 cần được thông gió; không dùng thép mạ kẽm cho hệ thống ống hút
- Bảo trì bể: Cần định kỳ loại bỏ bùn đáy và váng bề mặt để tránh giảm hiệu quả xử lý và hạn chế rủi ro vận hành
- Châm nước an toàn: Không đưa nước vào dưới bề mặt dung dịch nóng; việc bổ sung nước ở nhiệt độ cao cần kiểm soát để tránh bắn tóe hoặc sôi trào mạnh
An toàn & Quy cách đóng gói
- Quy cách hiển thị trên trang sản phẩm: Thùng 5 Gallon Pail
- Phân loại hàng hóa: Hóa chất nguy hiểm (Hazardous Material: Yes)
- Mã sản phẩm theo SDS: EPI-0193C
- Tính chất dung dịch: Dung dịch nhớt trong, không mùi
- Thành phần nguy hại chính theo SDS: Sodium hydroxide, sodium nitrite và sodium nitrate trong hỗn hợp nước
- Phân loại vận chuyển theo SDS: UN1824, Sodium hydroxide solution, Class 8
- Lưu ý nguy hại: Có tính ăn mòn mạnh, có hại nếu nuốt phải, gây bỏng da và tổn thương mắt nghiêm trọng; có thể gây hại khi tiếp xúc da và độc với sinh vật thủy sinh
- Bảo hộ cá nhân: Khi thao tác với dung dịch và làm việc gần bể, cần dùng kính bảo hộ hoặc mặt nạ che mặt, găng cao su, tạp dề cao su và quần áo bảo hộ phù hợp
- Điều kiện thao tác: Tránh tiếp xúc với mắt, da, quần áo; không ăn uống hoặc hút thuốc khi sử dụng; tránh hít bụi/sương hóa chất
- Lưu trữ: Đậy kín bao bì, bảo quản trong khu vực khóa, thông gió tốt và theo hướng dẫn SDS
- Lưu ý tương thích hóa chất: Tránh tiếp xúc với vật liệu acid; không trộn Kool-Blak 225 với hóa chất hoặc dung dịch khác